销售服务热线:4008-261866
公司地址 : 浙江省长兴县太湖街道祥福路228-1
邮编 : 313100
邮箱 : info@cn-forshine.com
mk体育怎么样:
在储能产业持续发展的背景下,储能电容铝壳作为储能模组内部的核心承载防护部件,市场需求量持续上涨。电容铝壳大多属于深筒薄壁铝合金件,采用冷挤压一次成型工艺,相较于机加工,材料利用率更高、壳体内部金属晶粒更加致密,抗形变能力更强,更适合大批量工业化生产。但薄壁铝件冷挤压对设备稳定性、工艺参数匹配度要求很高,在批量生产的全部过程中,很容易出现筒壁拉伤、底部充型不足、壳体开裂、回弹变形、脱模划伤等问题,制约生产良率与生产节拍,依托冷挤压液压机开展系统性工艺优化,成为电容壳体加工厂提质降本的关键方向。
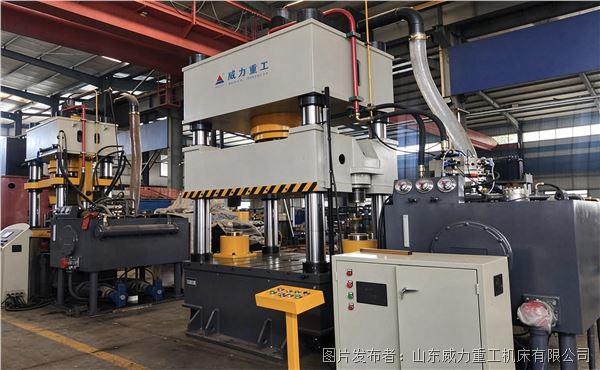
冷挤压成型的整套流程,包含坯料预处理、润滑、送料、挤压成型、保压、脱模、下料多个环节,而液压机作为成型载体,滑块速度曲线、输出压力、保压时长、下顶出动作,都会直接决定成品质量。首先是滑块速度分段优化,这也是批量生产中最容易调整、见效最快的优化点。在滑块快进阶段能保持较快速度,以此压缩空行程时间,提升生产效率;当挤压冲头接触铝坯后,需要立刻切换低速工进模式,缓慢施加压力,让铝合金材料沿着模具型腔平稳流动。如果工进速度过快,金属流动剧烈,局部应力集中,极易造成壳体侧壁撕裂,同时会加剧模具磨损;速度过慢则会拉长单循环时长,降低产能。配合液压机的分段调速功能,设置平缓的速度过渡区间,能够有效改善金属流动状态,降低成型缺陷。
其次是压力与保压工艺优化。储能电容铝壳冷挤压属于反向挤压工艺,成型的过程需要持续稳定的静压力,而不是瞬时冲击压力。冷挤压液压机可以设定定压成型模式,压力达到设定值后进入保压阶段,充足的保压时间能够让坯料充分填充型腔,消除壳体底部缺料、厚度不均的问题,同时释放铝材内部的残余应力,减小成品回弹量。很多工厂在赶产量时缩短保压时间,壳体脱模之后尺寸持续变化,后续尺寸超差报废占比明显上升。同时,压力需要保持均匀稳定,伺服款冷挤压液压机压力波动更小,在长时间连续生产中,每一件壳体的成型条件一致性更好,更为适合大批量流水线生产。
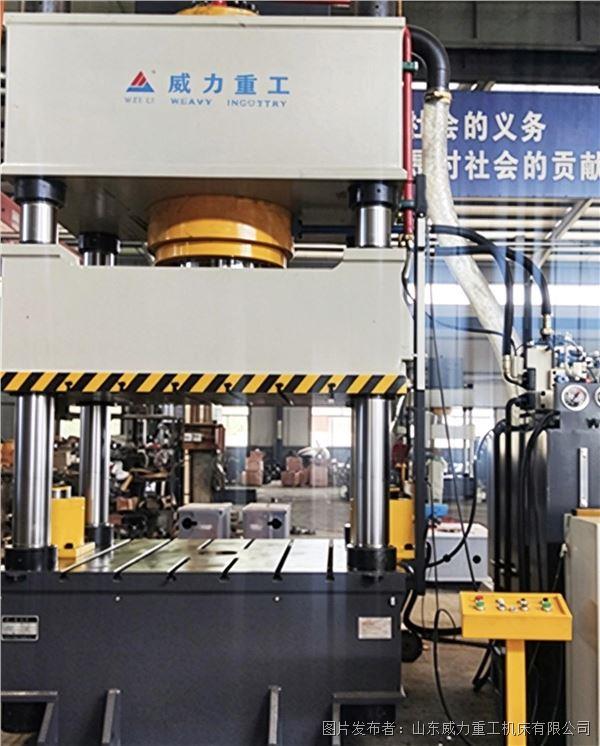
下顶出工序的工艺优化同样不容忽视。薄壁铝壳成型之后,壳体紧贴模具内壁,脱模动作一旦冲击力过大、速度过快,非常容易导致壳体挤压变形、内壁划伤。依托设备独立可调的下顶出油缸,设置分级顶出:先小压力预顶,让壳体和模具型腔缓慢分离,之后再匀速顶出工件,顶出压力、顶出速度均可单独调节,兼顾脱模顺畅度与壳体外观品质。搭配模具表面润滑方案,和液压机动作时序联动,在每次挤压完成后同步喷淋润滑介质,减少铝材和模具之间的摩擦,从源头降低拉伤问题。
除了参数调试,设备本身的运作时的状态也是工艺稳定的基础。三梁四柱结构的冷挤压液压机,导向间隙需要定期校验调整,保证滑块垂直下行,避免偏载带来的壳体壁厚一边厚一边薄。机身经过时效处理,长期量产工况下变形量小,保障模具长期对中精度。设备PLC系统能存储多套成型工艺方案,不一样的规格电容壳切换生产时,直接调用对应参数,省去反复试模调机的时间,减少试料损耗。
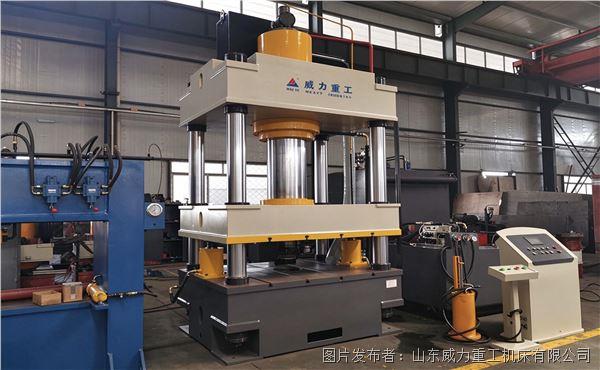
批量生产场景下,工艺优化不是单一参数的调整,而是速度、压力、保压、顶出时序、润滑方案的协同匹配。结合冷挤压液压机的控制特性持续打磨工艺方案,能够大大降低废品率,延长模具常规使用的寿命,稳定产能输出,帮助储能电容铝壳生产企业在大批量订单中实现品质与生产效率的平衡,更好适配储能行业规模化供货需求。