销售服务热线:4008-261866
公司地址 : 浙江省长兴县太湖街道祥福路228-1
邮编 : 313100
邮箱 : info@cn-forshine.com
mk体育怎么样:
热模锻是金属成型加工里十分关键的工艺,高温坯料在模具型腔内部流动填充,压力的大小、施压时机、保压时长,都会直接决定锻件最终成型质量。框架式锻压液压机凭借闭式框架机身、强抗偏载能力,成为热模锻生产线的主力设备,但很多加工厂在实际生产时,硬件设备配置到位,却因为压力参数调试不合理,频繁出现锻件缺料、内部疏松、晶粒不均等不良品,拉高生产损耗,掌握压力控制的实操技巧,就成了稳定量产的核心环节。
框架式锻压液压机和普通四柱液压机的受力特性不一样,闭式框架结构刚性更高,承受偏心锻造侧向力时变形量更小,压力传递更均匀,这也给精细化压力调控提供了基础条件。热模锻整套动作分为快进、减速、工进加压、保压、泄压回程几个阶段,不少操作人员习惯统一设置固定压力值,忽略坯料温度、材质、模具结构带来的变化,这也是缺陷高发的根本原因。坯料经过加热后,温度会持续衰减,温度越低,金属流动阻力越大,如果压力没有同步匹配,金属无法充分流动填满型腔边角,就会出现缺料;如果保压时间不足,金属内部的气孔无法被压实冷却,冷却之后就会形成疏松缺陷,直接引发锻件力学性能不达标。
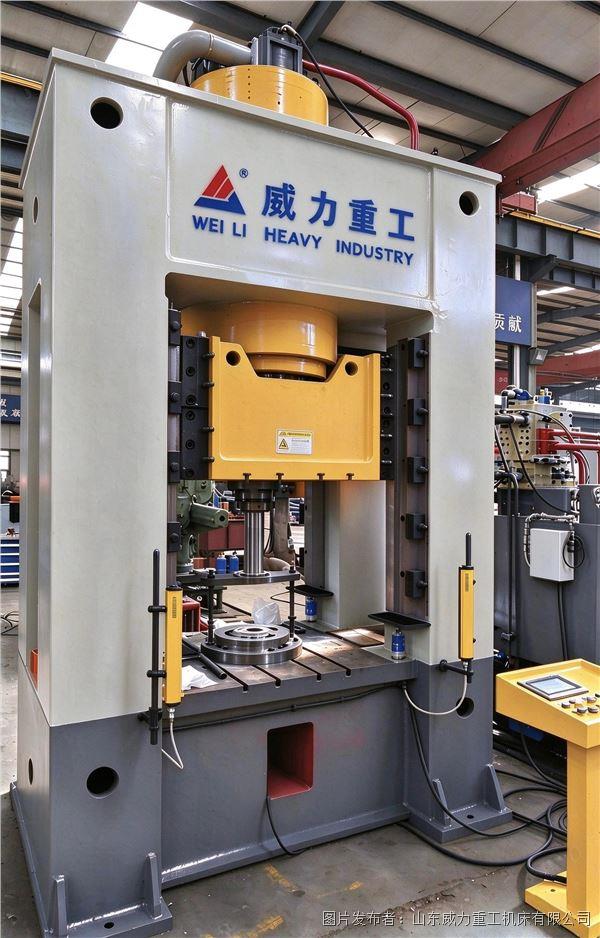
在压力参数调试过程中,首先要做好分段压力设定,不能全程使用同一压力。快进阶段只需要较低压力,用来带动滑块快速靠近坯料,此阶段压力过高,容易撞击坯料造成坯料偏移,损伤模具;滑块接触坯料前,设备自动切换为低速工进模式,工进压力是推动金属流动的核心,要根据工件材质调整,碳素钢锻件工进压力可以平稳上升,合金钢、高硬度材料,需要放缓压力上升速率,避免局部应力集中,造成模具开裂。当滑块到达设定行程或者压力达到阈值后,进入保压阶段,这也是解决缺料、疏松问题最关键的一环。保压的作用就是在金属还具备高温塑性的时候持续施压,让型腔内部的金属持续流动,填充边角位置,同时压实内部孔隙。保压时长不能一概而论,薄壁小件保压时间短,厚大截面锻件要延长保压时间,给金属充足的充型、压实时间。
同时还需要注意压力曲线的平稳性,压力上升不能骤升骤降。框架式锻压液压机大多搭载PLC控制管理系统,支持压力曲线自定义,伺服版本设备的压力响应速度更快,更适合精细化调控。如果压力瞬间冲高,会造成冲击载荷,不仅会让模具承受交变冲击,缩短模具常规使用的寿命,还会让坯料表层快速冷却,表层先硬化,内部金属流动受阻,反而产生成型缺陷。调试的时候,可以先采用小批量试锻,每调整一次保压参数,取样本检验测试锻件外观,必要时做金相检测,查看内部致密程度,逐步找到适配该款锻件的参数区间。
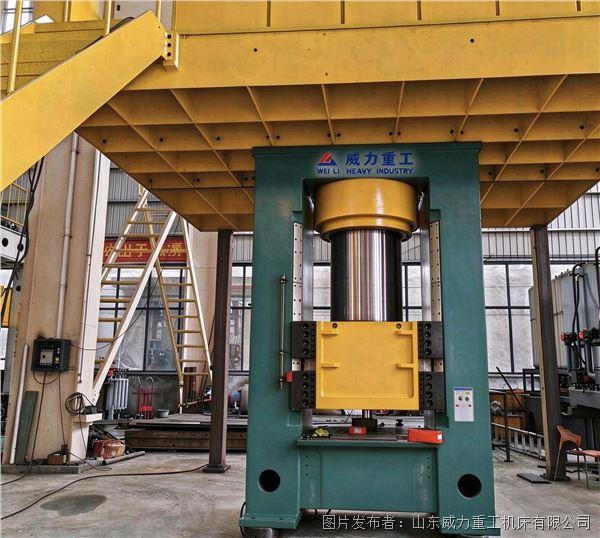
偏心锻压工况下,压力控制还要额外留意侧向受力带来的压力偏差。框架机身虽然抗偏载能力强,但偏心加载时,型腔两侧金属流动阻力不一致,操作人员可以适当延长保压时间,配合导轨间隙检查,保证压力可以均匀作用在坯料上,避免单侧充型不足。生产的全部过程中,坯料加热温度波动、模具持续升温,都会改变金属流动特性,不能调好一次参数就长期不改动,班组需要定时抽检锻件,根据成品状态微调压力、保压参数。
另外,液压系统的日常维护也会影响压力控制效果。液压油变质、滤芯堵塞、密封件老化,会造成压力保压不稳、掉压,即便参数设置正确,也会出现疏松缺陷。日常要按时进行检查油温、油液清洁度,高温锻造工况下油温容易升高,油温过高会降低油液粘度,保压阶段有可能会出现压力下滑,必要时开启冷却系统,保障液压系统压力输出稳定。
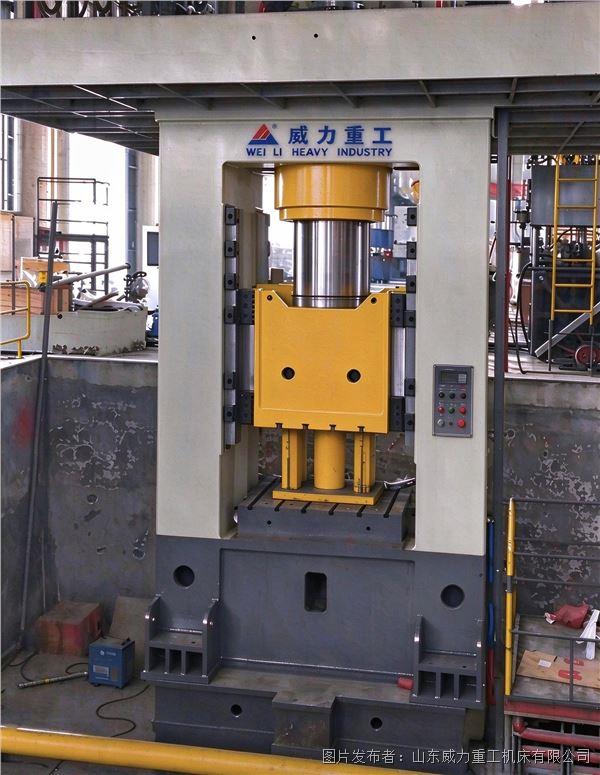
热模锻生产,设备是基础,参数调控是核心。用好框架式锻压液压机的压力调节功能,合理把控工进压力、保压时长,根据锻件材质、结构实时优化参数,能够大大降低锻件缺料、疏松等不良问题,提升锻件成品合格率,减少原材料浪费,稳定锻造生产线的生产效率与产品的质量。长期做好参数记录,把成熟工艺参数存储在设备系统内,更换同类型工件时直接调取,也能大幅度缩短试模周期,降低试锻成本。