销售服务热线:4008-261866
公司地址 : 浙江省长兴县太湖街道祥福路228-1
邮编 : 313100
邮箱 : info@cn-forshine.com
mk体育怎么样:
在工程机械、液压油缸制造业,活塞杆作为核心受力轴类零件,产品的质量直接决定油缸整体常规使用的寿命与运行稳定性。传统活塞杆锻造大多采用多次锻打、分步成型的加工方式,坯料反复加热,不仅能耗高,还有可能会出现金属流线紊乱、组织疏松、型腔填充不足等问题,后续机加工余量偏大,材料损耗高,生产效率难以提升。随着锻造行业提质降耗的需求不断的提高,一次模锻成型工艺逐步得到推广,活塞杆热模锻成型液压机成为轴类锻件生产线的核心配套设备,依托稳定的压力输出与可靠的机身结构,完成合金钢坯料高温下的闭式模锻,实现活塞杆毛坯一次成型。
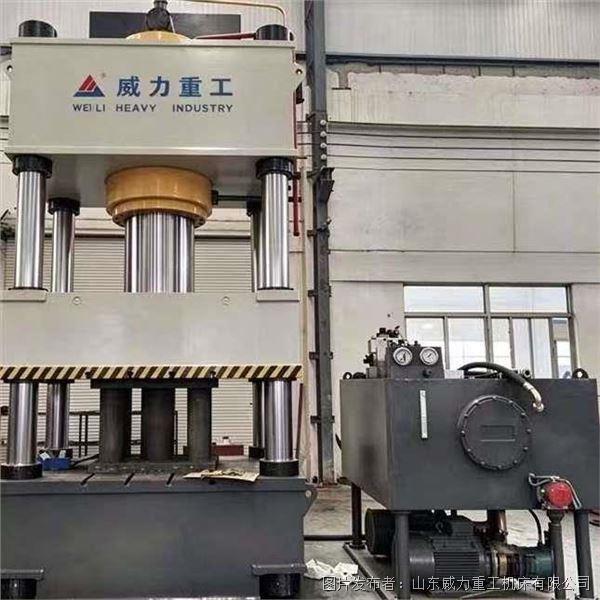
活塞杆热模锻成型液压机采用加强型三梁四柱结构设计,主机横梁、滑块、底座均采用厚钢板焊接成型,焊接工序完成后进行振动时效处理,消除焊接产生的内应力,在高温锻造、侧向受力的工况下,机身形变量控制在合理范围,整机刚性充足。四根立柱选用优质合金钢锻制,经过调质热处理、精磨、镀硬铬加工,搭配加长型耐磨自润滑导向套,导向精度高,抗偏载能力突出。轴类锻件在模锻过程中受力不均匀,易产生侧向分力,稳定的导向结构能够保证滑块垂直下行,减少滑块偏斜,降低模具磨损,保证每一件活塞杆锻件成型尺寸保持一致,避免因设备精度问题造成锻件报废。工作台预留标准 T 型槽,方便模锻模具快速定位锁紧,设备可按需选配下顶出装置,锻件成型完成后平稳顶出工件,方便高温坯料取件,缩短上下料时间,适配多规格活塞杆的柔性生产。
液压系统采用集成式插装阀油路,可搭配蓄能器辅助补油,锻造瞬间压力输出充足,支持快进、低速工进、稳压保压、卸压、回程多段动作模式,锻造压力、下行速度、保压时间都可以在触摸屏上独立设置、自由存储。活塞杆常用 40Cr、42CrMo 等合金钢材,高温坯料的金属流动速度有着严格要求,下行速度过快容易冲击坯料产生内部裂纹,保压时间不足则会出现模腔边角填充不满。这套液压系统能根据不同材质、不同规格的活塞杆坯料,匹配对应的工艺参数,低速平稳施压,让金属沿着模具型腔均匀流动,锻件内部金属流线连续完整,晶粒组织细密,力学性能得到明显提升,大大降低后续探伤不合格的概率。油箱配套独立散热过滤组件,锻造车间连续作业工况下油温稳定,减少液压油老化、密封件损坏等故障,延长液压元件使用寿命。
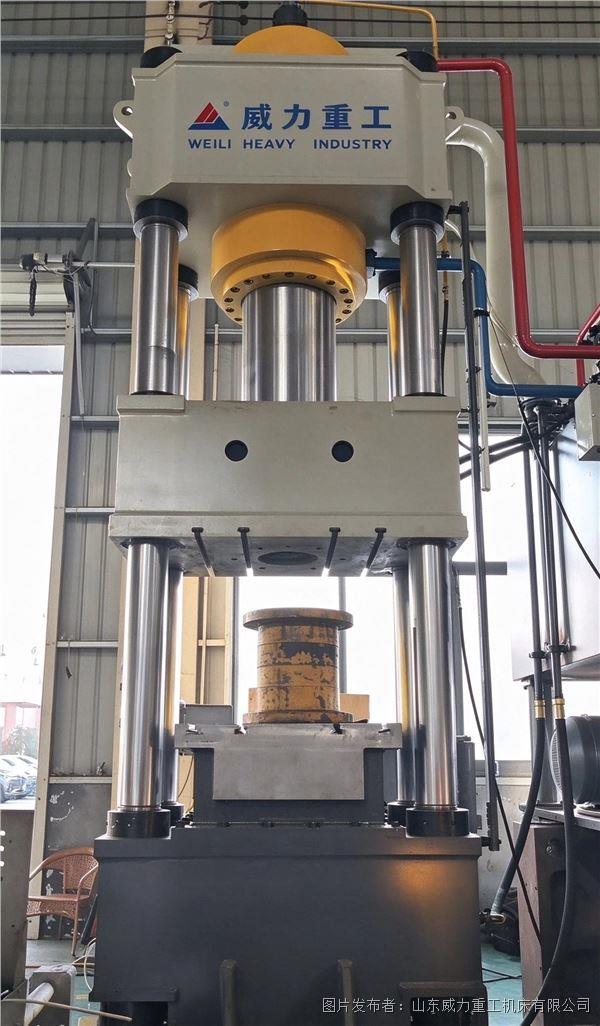
电控系统搭载PLC可编程控制管理系统,设置手动调试、半自动循环两种工作模式,多组锻造工艺参数能提前保存,更换活塞杆规格时直接调取参数,不用反复调试。设备标配急停按钮、红外安全光栅、过载泄压保护、滑块上限位锁紧等多重安全防护结构,一旦负载超出设定阈值,系统自动泄压,保护模具与主机,同时规避锻造车间高温作业的安全风险,满足锻造车间安全生产管理要求。电气元件选用工业耐温配件,抗粉尘、抗干扰能力强,能适应锻造车间恶劣的生产环境。
采用这套一次模锻成型工艺,坯料经过单次加热、单次模锻即可成型活塞杆毛坯,省去多次加热、多次锻打的工序,大幅度减少燃料消耗,原材料利用率提升,后续车削加工余量明显减小,大大降低机加工工时。在批量生产场景中,该工艺能够稳定控制锻件尺寸公差,减少气孔、疏松、缺料等缺陷,锻件良品率稳步上涨。活塞杆热模锻成型液压机支持非标定制,可根据活塞杆的长度、直径、锻造工艺,调整工作台尺寸、滑块行程、开口高度以及顶出力,适配从小型油缸活塞杆到大型工程机械轴类锻件的生产需求。
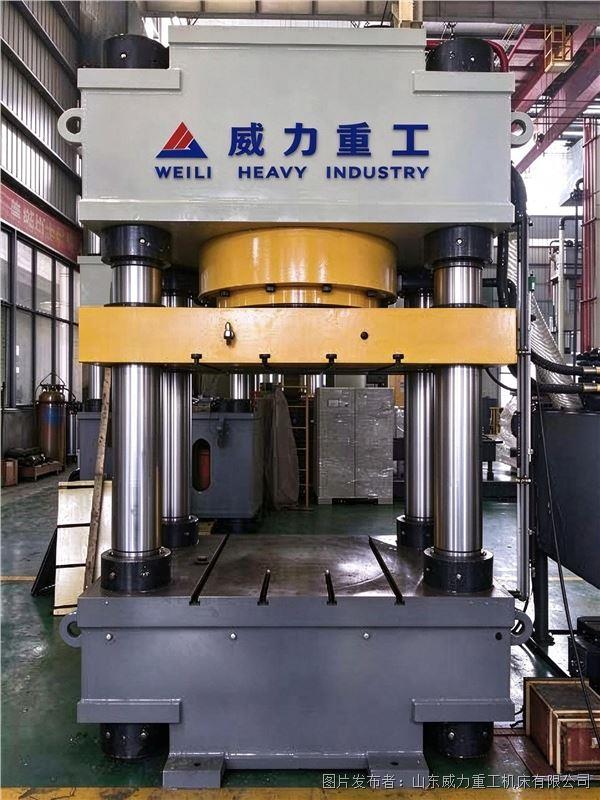
设备出厂前会依次完成空载试运行、满载压力测试以及精度检测,配套完整的操作说明书、易损件清单。厂家提供上门安装调试、操作人员技术培养和训练、售后回访等配套服务,帮助锻造企业快速吃透一次模锻成型工艺,尽快投产。对于油缸配件、工程机械锻件生产企业来说,这套成型工艺搭配专用液压设备,是优化生产流程、降低综合生产所带来的成本、提升商品市场竞争力的有效方案,助力轴类锻件锻造行业朝着高精度、低损耗、高效率方向发展。